LANGUAGE
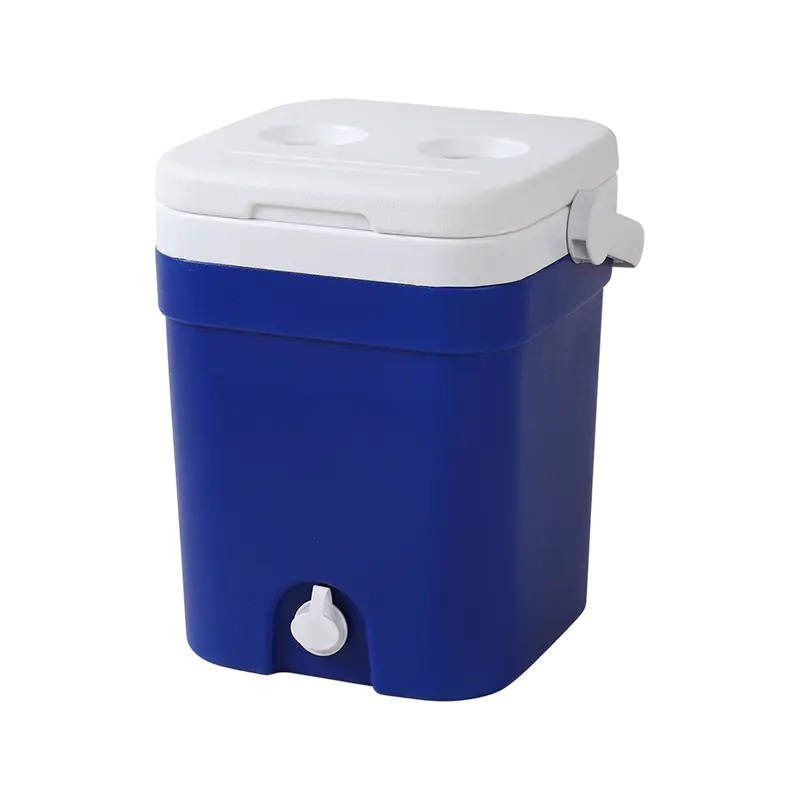
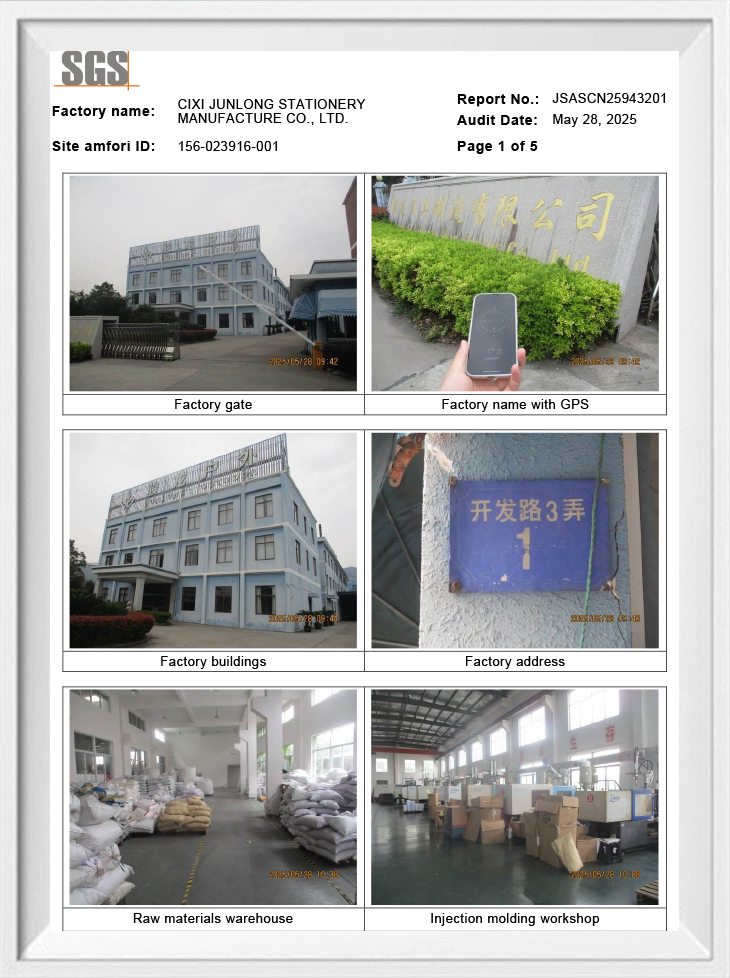
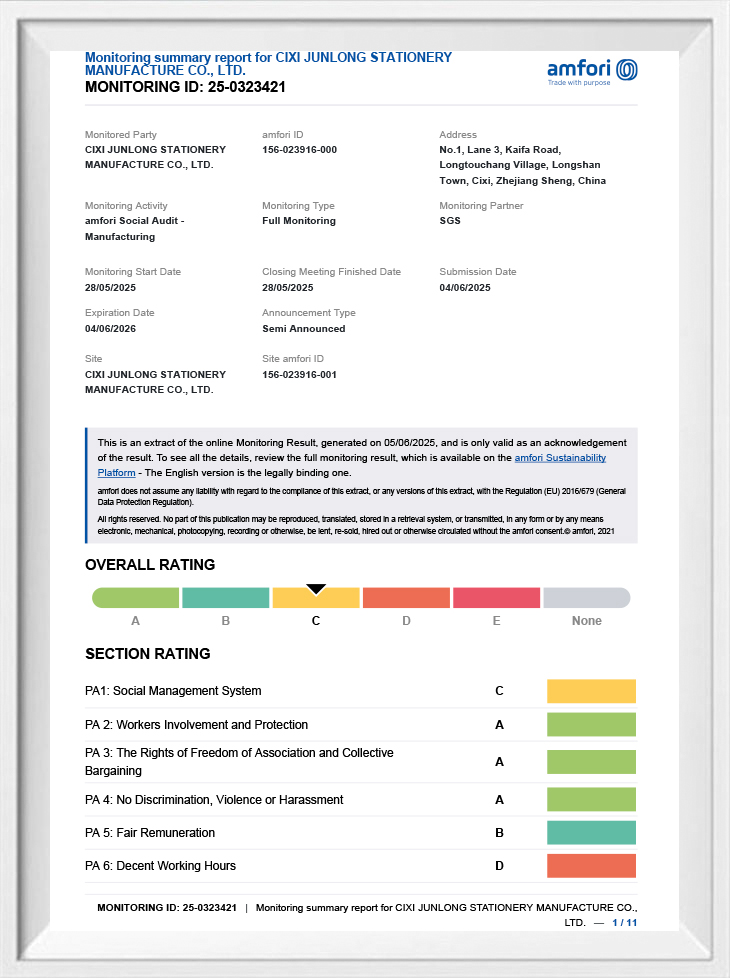
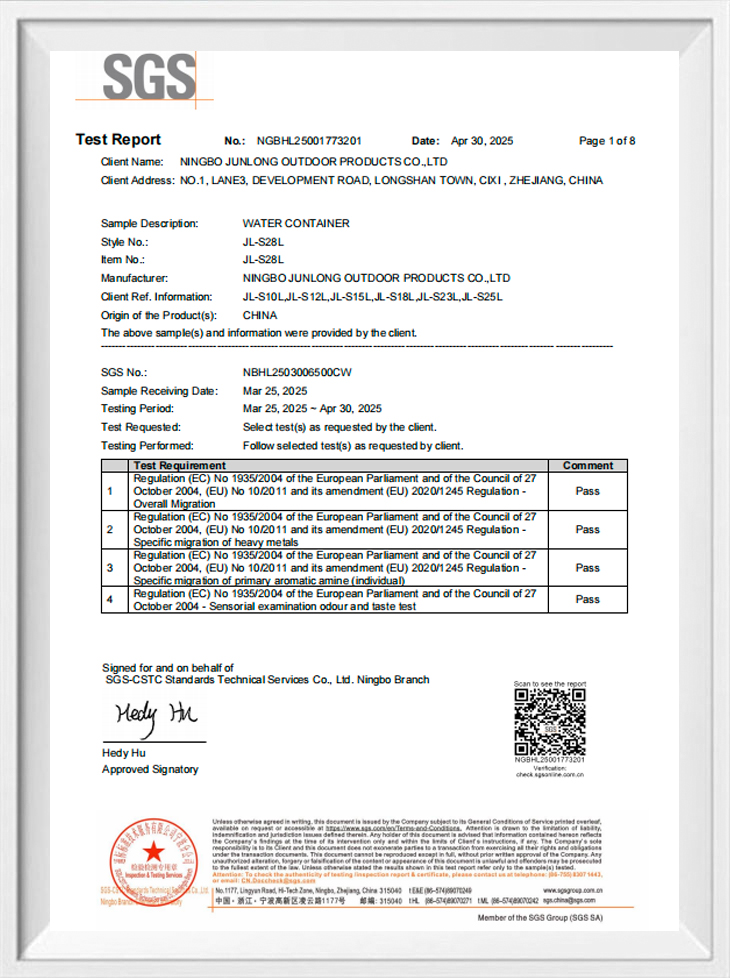
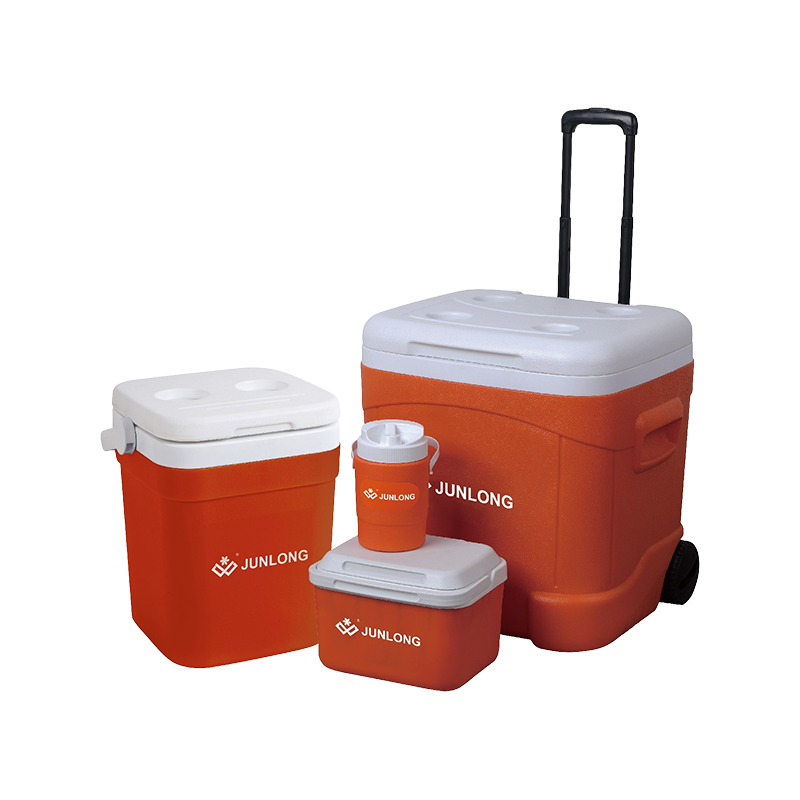
Hva skiller et pålitelig produksjonsanlegg fra hverandre
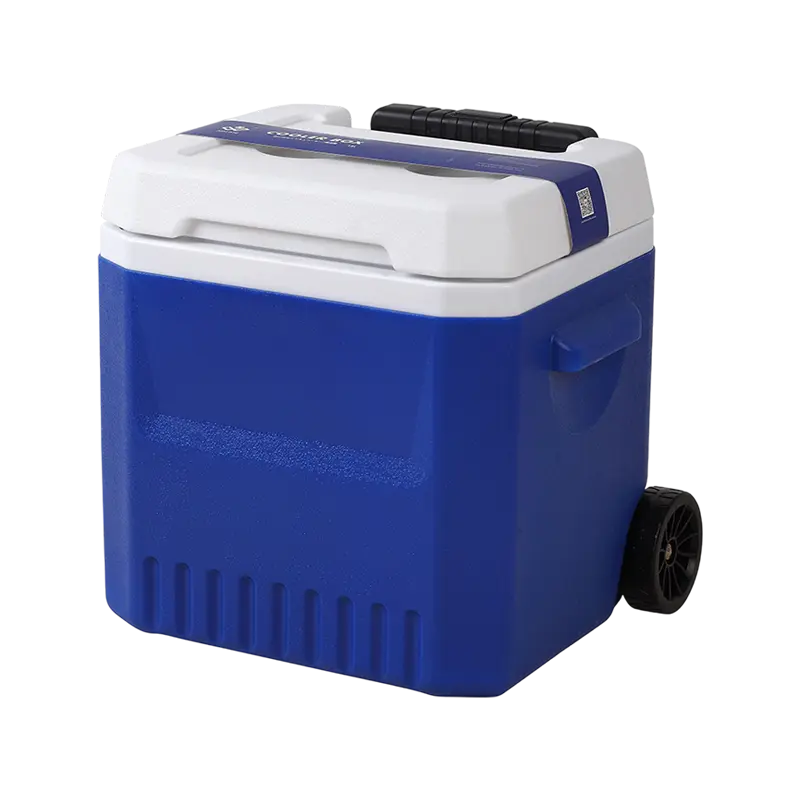
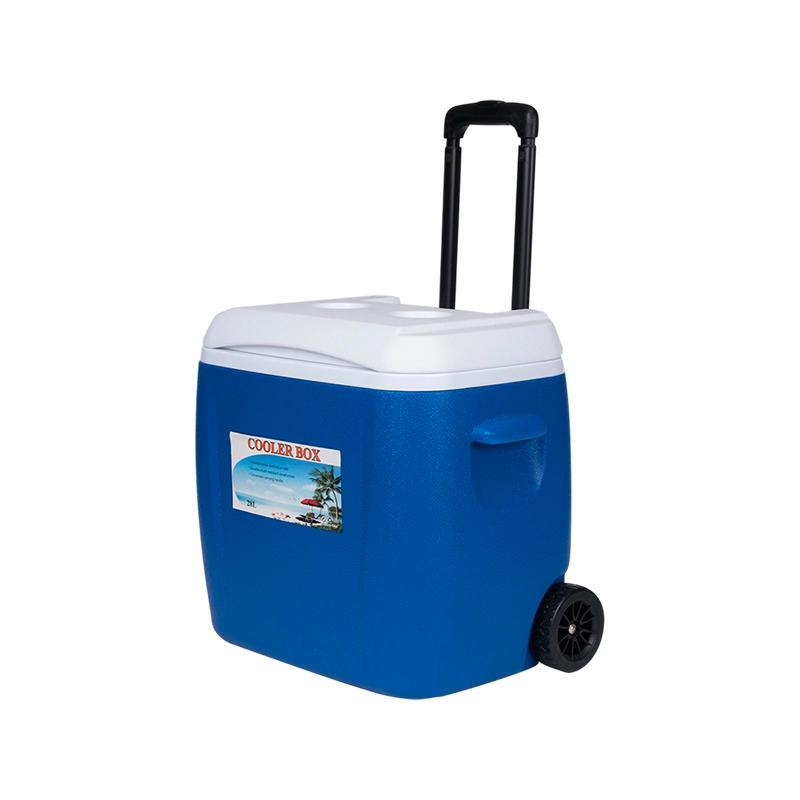
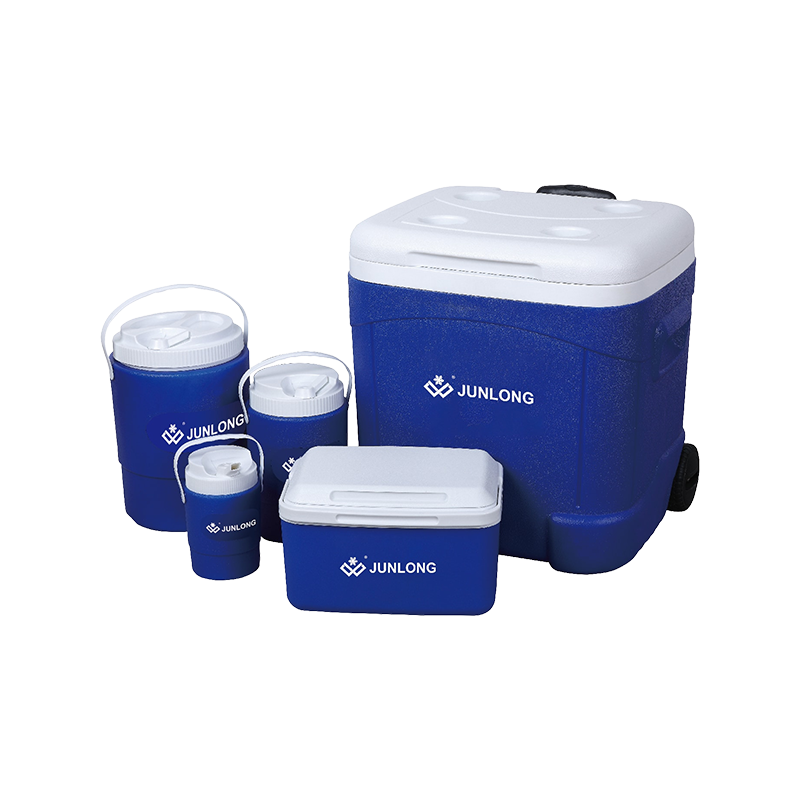
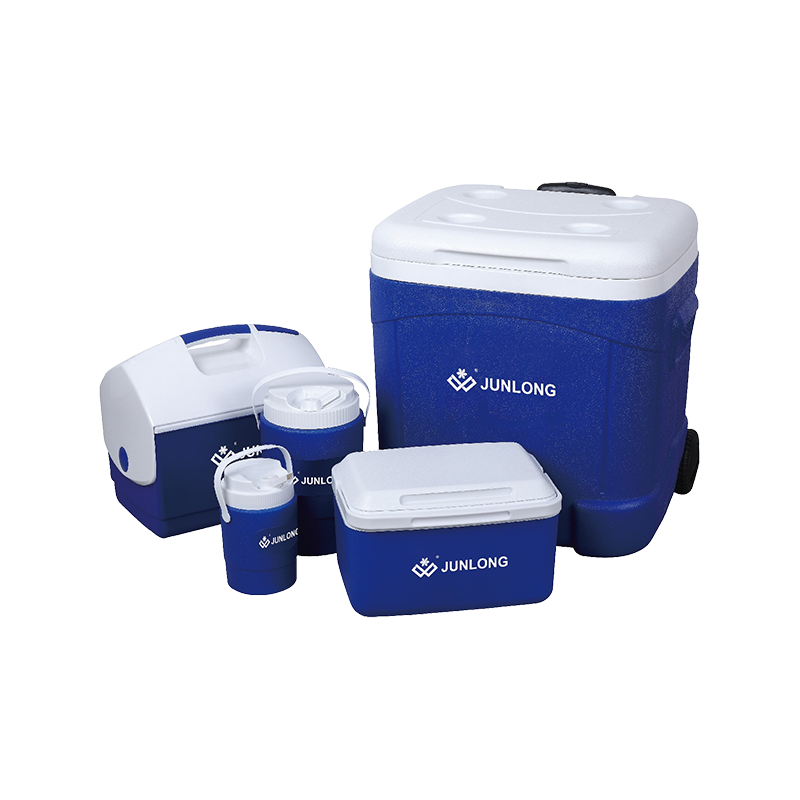
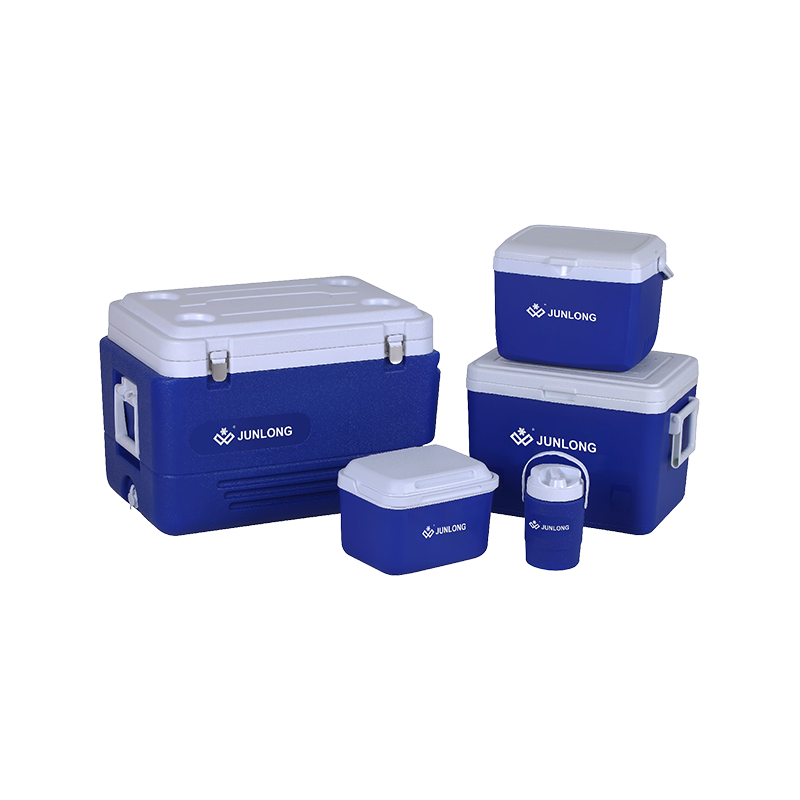
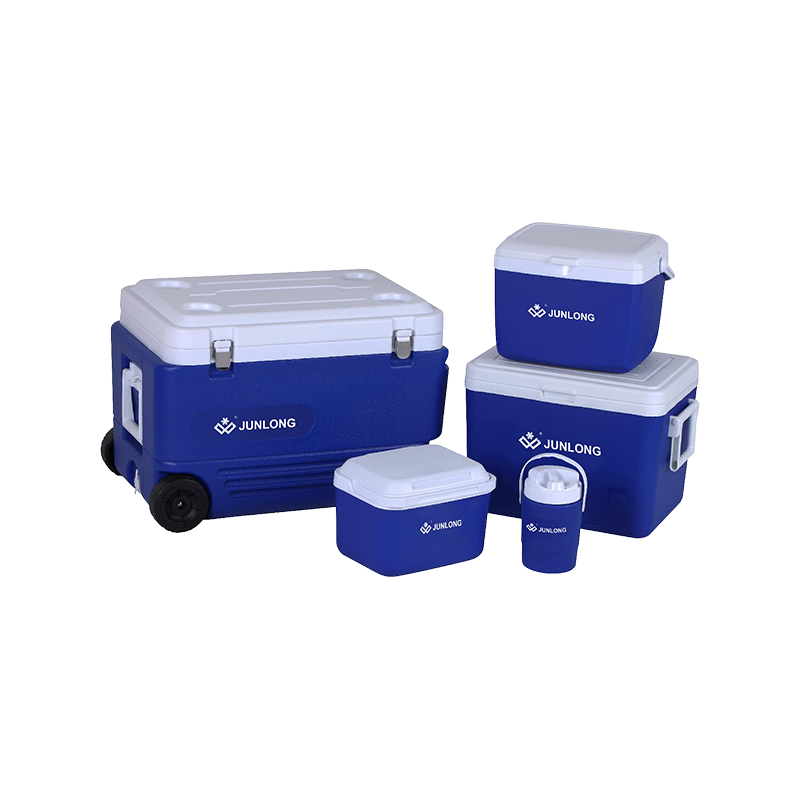
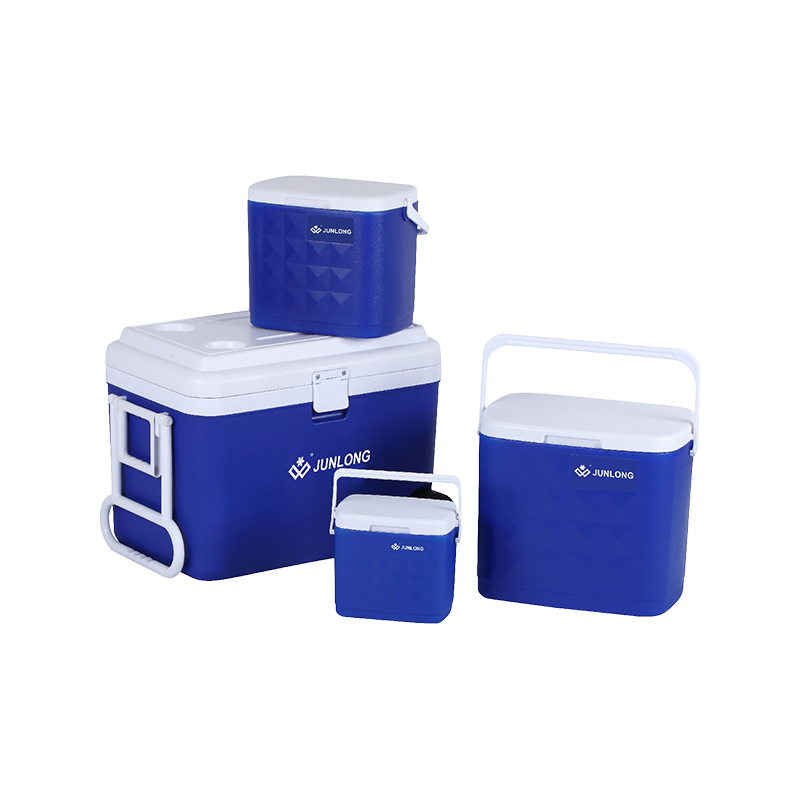
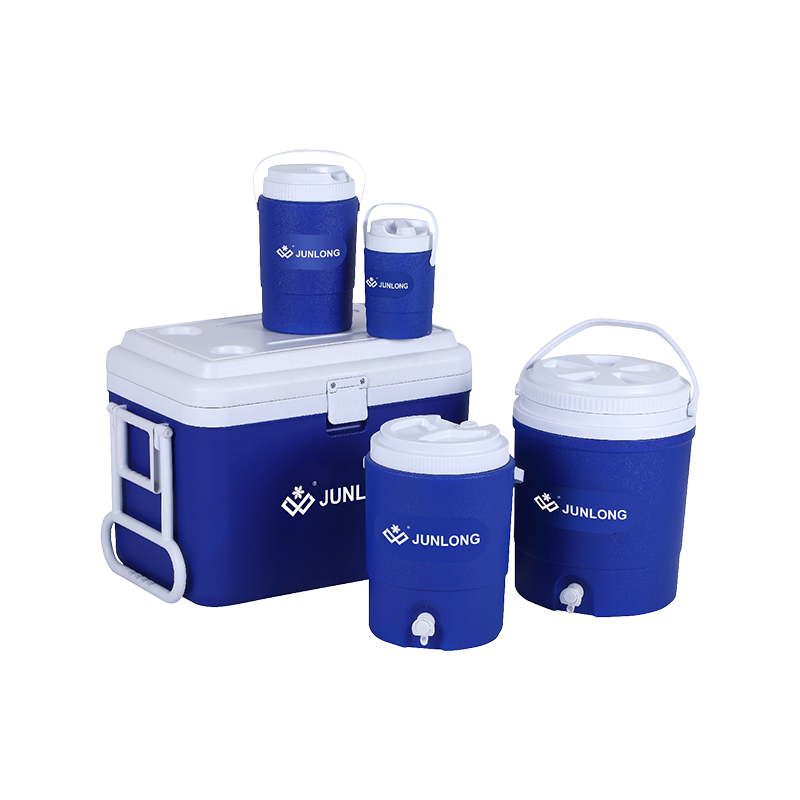
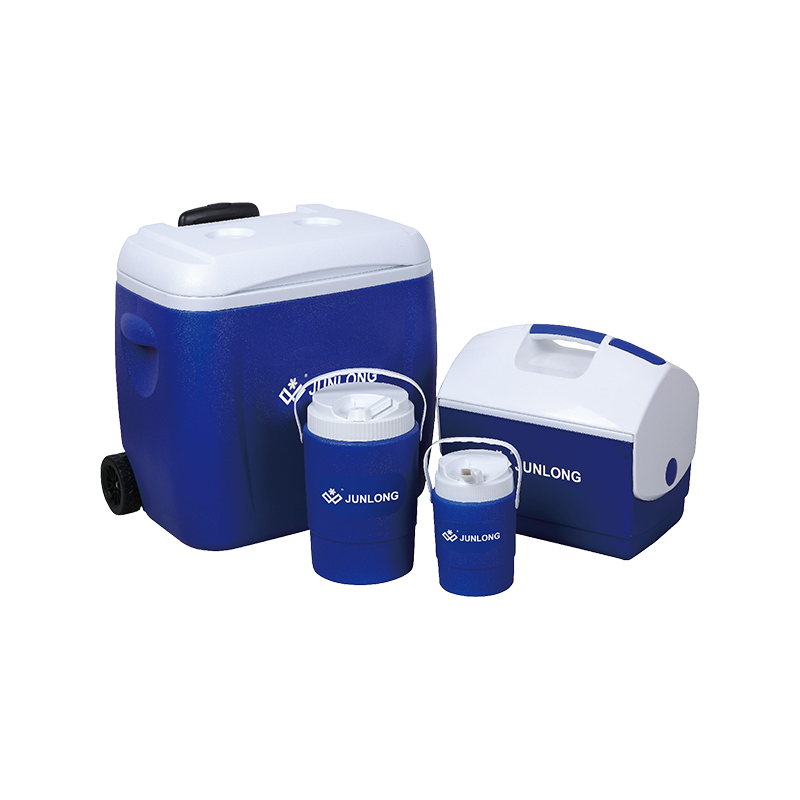
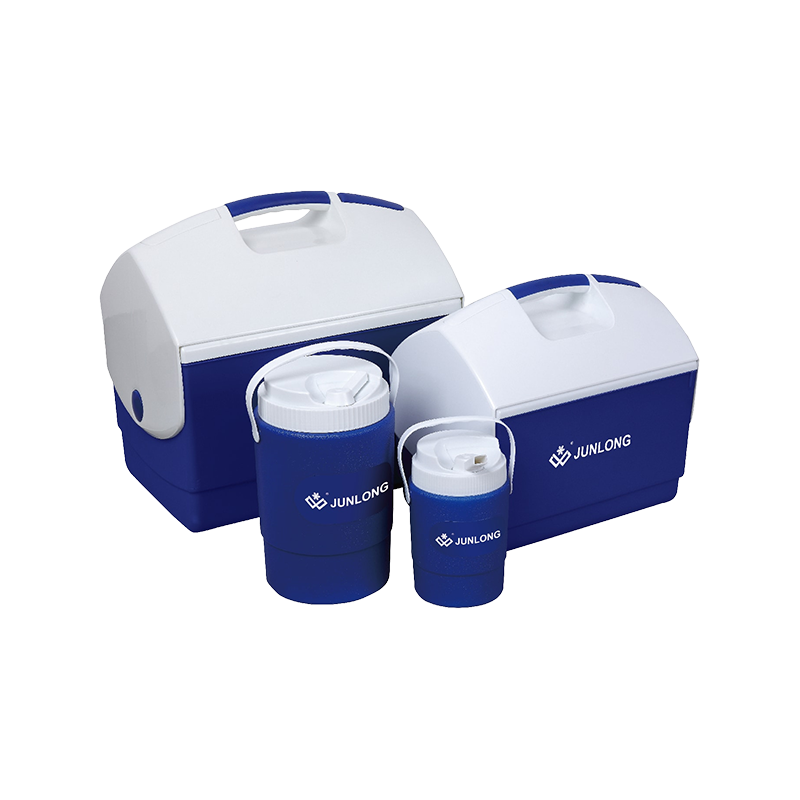
Det direkte svaret for kjøpere som vurderer en Kjøleboksfabrikk er at konsistent utskriftskvalitet kommer ned til tre målbare faktorer: veggkonstruksjonskontroll, tetnings- og skjøtpresisjon, og repeterbare testprosedyrer som brukes på tvers av hver produksjonsbatch. Et anlegg som følger disse tre faktorene nøye, har en tendens til å levere kjølebokser, kjølekanner og utendørs vannbeholdere med langt mer konsekvent isolasjonsytelse og strukturell holdbarhet enn en som er avhengig av visuell inspeksjon alene. Dette har direkte betydning for innkjøpsteamene, siden en enkelt inkonsekvent batch kan undergrave en hel produktlinjes omdømme for pålitelighet.
Denne artikkelen gjennomgår målte produksjonsytelsesdata, strukturelle sammenligninger og praktisk innkjøpsveiledning for å hjelpe kjøpere med å vurdere en kjøleboksfabrikk, en kjøleboksfabrikk eller en utendørs vannbeholderfabrikk på en konsistent, bevisbasert basis i stedet for på markedsføringskrav alene.
Kjerneproduksjonsberegninger på tvers av produksjonskonfigurasjoner
Fem beregninger betyr mest når man sammenligner produksjonskonfigurasjoner på tvers av en kjøleboksfabrikk eller fabrikk for kjølekannene: dimensjonskonsistens, isolasjonsensartethet, strukturell styrke, forseglingspålitelighet og kontroll av defektraten. Det horisontale søylediagrammet nedenfor skårer to vanlige produksjonsoppsett mot disse beregningene på en 0-100 indeks bygget fra typiske feltytelsesområder: en rotomstøping-basert produksjonslinje og en blåsestøping-basert produksjonslinje. Rotomstøpelinjen scorer høyest på strukturell styrke og isolasjonsensartethet, siden dens skumfylte konstruksjon i ett stykke unngår svake sømmer, mens blåsestøpelinjen forblir konkurransedyktig på dimensjonskonsistens for tynnveggede beholdere produsert ved høyere hastighet.
Denne sammenligningen viser at en rotomstøping-basert tilnærming utvider sin fordel hovedsakelig i strukturell styrke og isolasjonsuniformitet, noe som forklarer hvorfor det ofte er den foretrukne metoden for tyngre containere beregnet for utendørs- og campingbruk. En dimensjonal konsistenskant for blåsestøpelinjer er nyttig kontekst for kjøpere som fokuserer på tynnveggede beholdere produsert med høyere gjennomstrømning. Ingen av tilnærmingene er universelt overlegne, så det riktige valget avhenger av den spesifikke produktlinjen og tiltenkt sluttbruk.
Defektratetrender på tvers av produksjonsbatchstørrelse
En sentral indikator på produksjonskonsistens er hvordan defektraten endres når batchstørrelsen skaleres opp. Linjediagrammet nedenfor sporer defektraten som en prosentandel over fem batchstørrelsesstadier, fra en liten 100-enheters batch opp til en stor 5000-enhets batch, basert på typiske feltdata fra containerproduksjonslinjer. En gradvis, kontrollert nedgang forventes ettersom prosessene stabiliserer seg og personalet får repetisjon på en gitt produksjonsserie, selv om hastigheten ikke bør svinge kraftig mellom stadiene, siden skarpe svingninger vil peke på inkonsekvent prosesskontroll i stedet for forventet forbedring av læringskurven.
Defektraten faller fra omtrent 4,1 % ved en 100-enheters batch til omtrent 1,3 % ved en 5000-enheters batch , et gradvis mønster som gjenspeiler prosessstabilisering ettersom verktøy, stab og linjeinnstillinger blir fullstendig kalibrert til en gitt produktkjøring. Denne trenden er en grunn til at større, veletablerte produksjonslinjer kan tilby kjøpere et sterkt grunnlag for tillit til produksjonskonsistens over en hel ordre. Et anlegg som sporer og rapporterer denne typen data åpent gir kjøpere et klarere bilde av hva de kan forvente på tvers av deres eget ordrevolum.
Produktkategoridistribusjon på tvers av et kombinert produksjonsanlegg
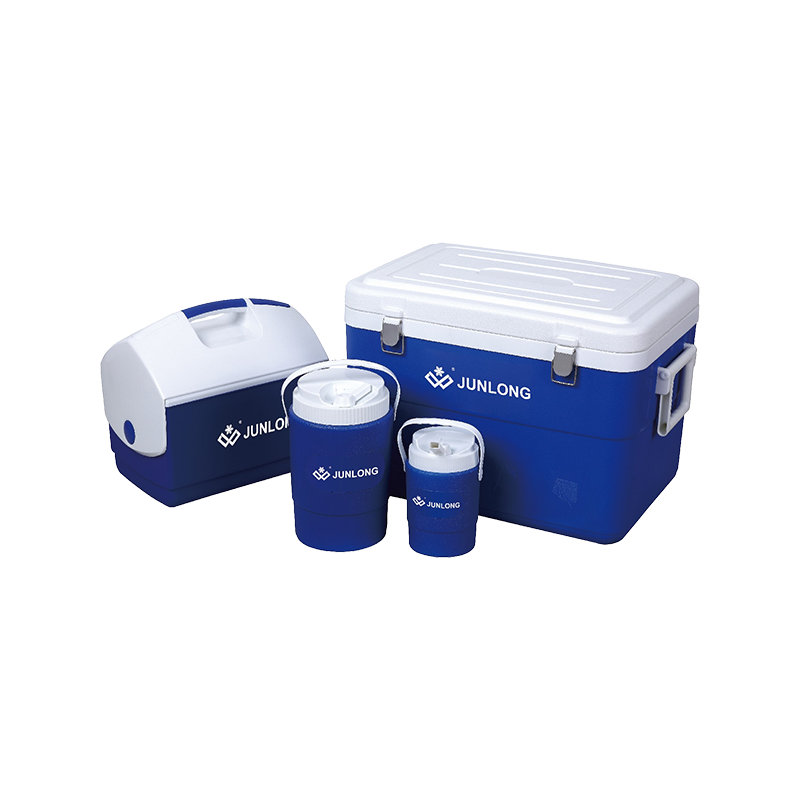
Mange produksjonsanlegg i denne kategorien produserer mer enn én produktlinje under samme tak, og deler verktøykunnskap, kvalitetsprosesser og forsyningskjedeforhold på tvers av produkttyper. Det vertikale søylediagrammet nedenfor viser en representativ produksjonsandel på tvers av vanlige kategorier ved et kombinert utendørs kjøle- og vannlagringsanlegg, basert på aggregerte feltdata. Kjølebokser representerer den største andelen, etterfulgt av kjølekannene, generelle utendørs vannbeholdere og annet relatert utendørs tilbehør.
Kjølebokser står for omtrentlig 33 % of typical combined production , som gjenspeiler jevn etterspørsel fra både individuelle utendørsbrukere og bedrifter som kjøper gjennom en Kjøleboksfabrikk . Kjølekanner følger nøye, i samsvar med etterspørselen rutet gjennom en dedikert Kulere kanner Factory linje, mens bredere vannlagringsartikler produsert gjennom en Utendørs vannbeholderfabrikk runde ut en meningsfull andel av den totale produksjonen. Denne typen diversifisert produksjonsbase lar ofte et anlegg opprettholde mer stabil verktøyutnyttelse på tvers av sesongmessige etterspørselsskifter.
Rotomstøping versus blåsestøping produksjonslinjer
Et radardiagram hjelper til med å visualisere avveiningen mellom en produksjonslinje for rotomstøping og en produksjonslinje for blåsestøping på tvers av flere dimensjoner samtidig. Diagrammet nedenfor sammenligner både strukturell styrke, isolasjonsensartethet, produksjonshastighet, verktøyfleksibilitet og materialeffektivitet. Rotostøpelinjen strekker seg videre på strukturell styrke og isolasjonsensartethet, siden dens enkeltveggede skumfylte prosess unngår sømmer som kan svekke beholderen, mens blåsestøpelinjen strekker seg videre på produksjonshastigheten, siden syklustidene typisk er kortere for tynnveggede deler.
Ingen av produksjonsmetodene dekker alle dimensjoner, noe som forsterker hvorfor det riktige valget avhenger av den spesifikke produktlinjen og ordrekravene i stedet for å anta at én metode er universelt overlegen. Et anlegg som tilbyr både rotomstøping og blåsestøping under ett tak gir kjøpere mer fleksibilitet til å matche produksjonsmetode til produkttype innenfor et enkelt innkjøpsforhold.
Praktisk kildeveiledning etter produkttype
Å velge riktig produksjonspartner starter med å matche produkttype, forventet ordrevolum og tiltenkt sluttbruk til anleggets faktiske prosesskapasitet. Tabellen nedenfor oppsummerer praktisk veiledning på tvers av vanlige innkjøpsscenarier.
Scenariobasert kildereferanse
| Produkttype | Egnet prosess | Grunn |
|---|---|---|
| Kraftige utendørs kjølebokser | Rotomstøping via Cooler Boxes Factory | Sømløs konstruksjon motstår støt og varmeoverføring |
| Isolerte campingvannkanner | Rotomstøping via Cooler Jugs Factory | Konsekvent veggtykkelse støtter temperaturbevaring |
| Lett generell vannlagring | Blåsestøping via Outdoor Water Containers Factory | Raskere syklustider for bestillinger med større volum |
| Innkjøp av blandet produktlinje | Anlegg med kombinert kapasitet | Enkelt innkjøpsforhold på tvers av produkttyper |
Før du avslutter en produksjonspartner, hjelper noen få ekstra kontroller å støtte konsistente ordreresultater:
- Bekreft spesifikasjonene for veggtykkelse og skumtetthet samsvarer med den tiltenkte produktapplikasjonen.
- Be om prøveenheter for tetning og felles inspeksjon før en full produksjonskjøring.
- Verifiser interne testprosedyrer for slagfasthet og isolasjonsytelse.
- Sjekk vedlikeholdsplaner for verktøy og form for å bekrefte konsistent produksjon over tid.
- Gjennomgå emballasje- og logistikkpraksis for å redusere risikoen for transportskader på større bestillinger.
Produksjonskonsistens bak pålitelig beholderytelse
Den synkende defektratekurven som er diskutert tidligere, avhenger av konsistent prosesskontroll på tvers av formtemperatur, syklustiming og materialmating i hvert trinn av produksjonen. Variasjoner i noen av disse faktorene kan endre både dimensjonskonsistens og hvor jevnt en ferdig beholder yter når den når sluttbrukeren, og det er grunnen til at stram prosessdisiplin er viktig gjennom hele produksjonen. Automatisert prosessovervåking og in-line kvalitetssjekker hjelper til med å holde et produksjonsanlegg innenfor et stabilt område på tvers av skiftende ordrevolum, og støtter feltdataene det refereres til gjennom denne artikkelen.
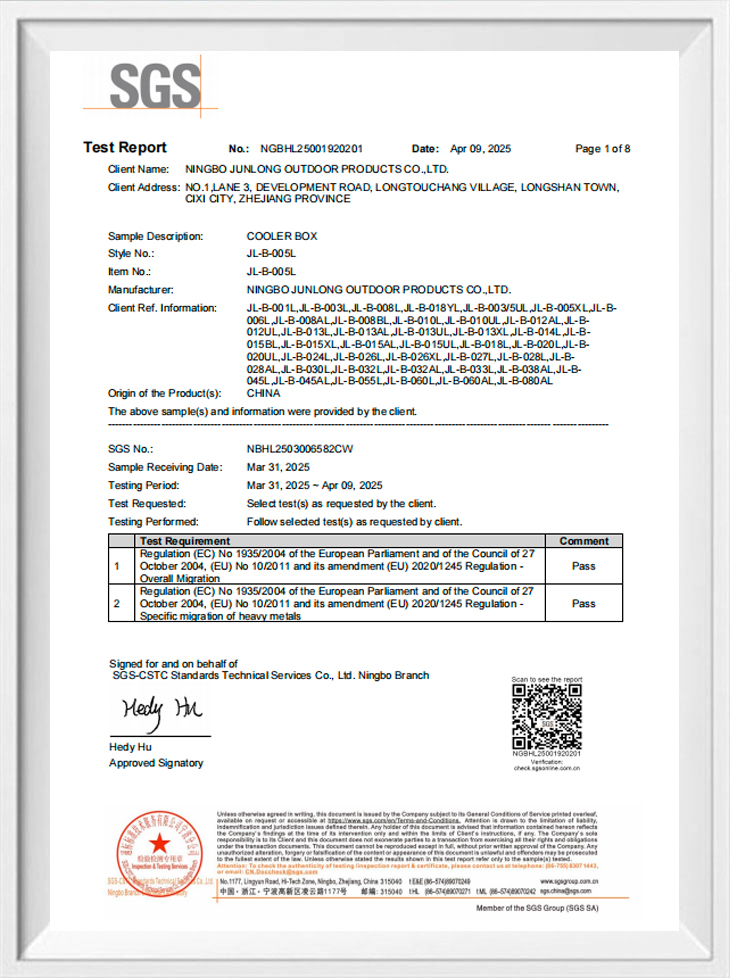
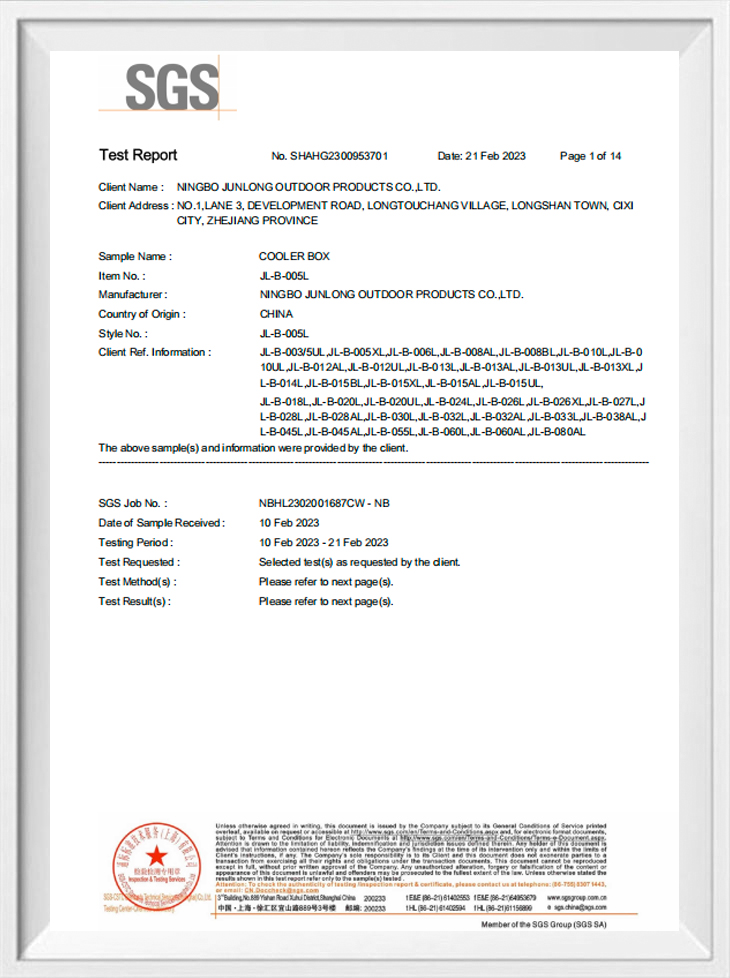
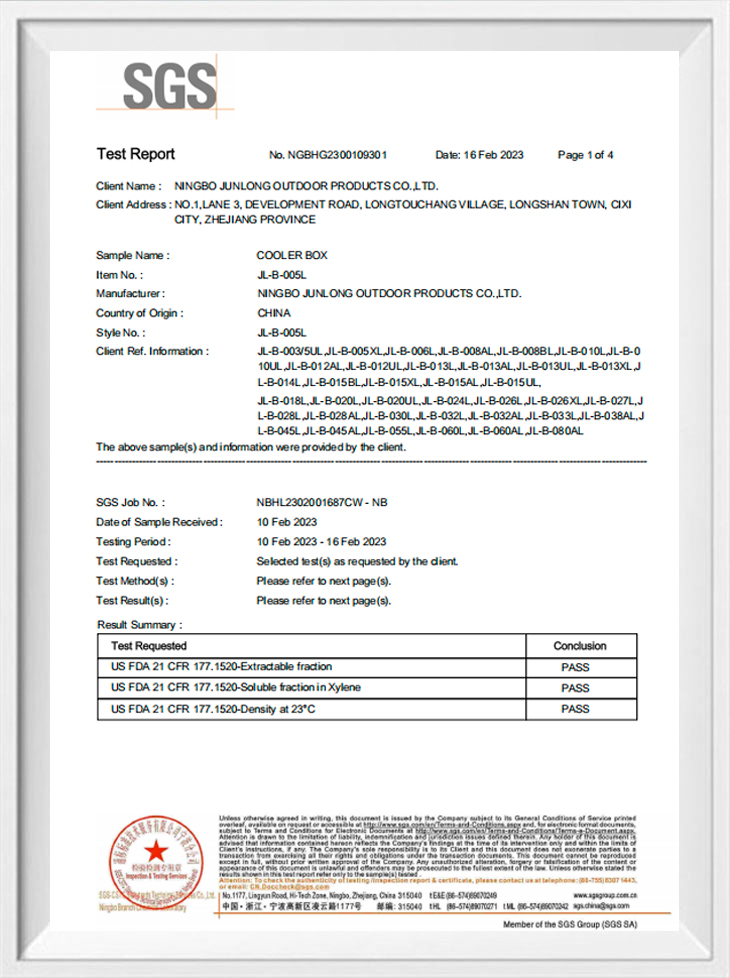
Standard kvalitetskontrollpunkter som forseglingstrykktesting, veggtykkelsesprøvetaking og falltesting støtter trendene vist tidligere. For kjøpere som vurderer en fabrikk for kjølebokser, en fabrikk for kjølebokser eller en fabrikk for utendørs vannbeholdere, er det ofte like verdifullt å bekrefte disse kvalitetskontrollpunktene direkte med produsenten som å gjennomgå publiserte spesifikasjoner alene.
Om Ningbo Junlong Outdoor Products Co., Ltd.
Ningbo Junlong Outdoor Products Co., Ltd. ble grunnlagt i 2000 og er lokalisert i Cixi, Ningbo, et viktig produksjonsknutepunkt i Yangtze River Delta med praktisk transport og en velutviklet industriell forsyningskjede. Selskapet er en produksjonsbedrift som integrerer produktutvikling, produksjon og salg, med fokus på utendørs kjøling og vannlagringsprodukter.
Denne kombinasjonen av plassering, tilgang til forsyningskjeden og egen produksjonsevne støtter selskapets evne til å betjene kjøpere som kjøper gjennom en kjøleboksfabrikk, en fabrikk for kjølekanner eller en fabrikklinje for utendørs vannbeholdere, enten for individuell utendørs bruk eller større distribusjonsbehov.
Ofte stilte spørsmål
Q1: Hvilken produksjonsmetode brukes vanligvis for kraftige kjølebokser?
A1: Rotomstøping brukes ofte for tyngre kjølebokser siden dens skumfylte konstruksjon i ett stykke unngår sømmer som ellers kan svekke beholderen.
Spørsmål 2: Hvorfor påvirker batchstørrelse defektraten i containerproduksjon?
A2: Større partier lar verktøy, personale og linjeinnstillinger stabilisere seg videre inn i en produksjonskjøring, noe som vanligvis resulterer i en gradvis lavere defektrate sammenlignet med små initiale partier.
Q3: Kan ett anlegg produsere kjølebokser, kjølekannene og vannbeholdere sammen?
A3: Ja, mange anlegg i denne kategorien opprettholder kombinert produksjonsevne på tvers av flere produktlinjer for utendørskjøling og vannlagring under delte kvalitetsprosesser.
Q4: Hva bør kjøpere sjekke før de sluttfører en produksjonspartner?
A4: Kjøpere bør gjennomgå spesifikasjonene for veggtykkelse, be om prøveenheter for inspeksjon og bekrefte intern testing og pakkingspraksis før de forplikter seg til en full bestilling.